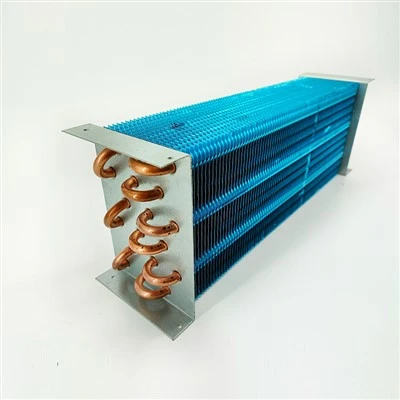
内面溝付き銅管とは何ですか? HVAC 熱交換器の主な利点
伝言を残す

雌ねじ付き銅管の利点と特徴
滑らかな銅管と比較して、雌ねじ付き銅管は強化された熱伝達機構を採用しています。同じ流量の下で、熱伝達係数は次のように増加できます。1.5~3倍これにより、熱交換器全体のサイズと投資コストが大幅に削減されます。
乱気流の強化
渦巻き効果
渦の生成
II.雌ねじ付き銅管の用途上の利点
雌ねじ付き銅管は、主に冷凍・空調システムの凝縮器や蒸発器などの熱交換器に適用されます。
従来の滑らかな銅管と比較して、その用途の利点は次の点に反映されます。
1.高い熱伝達率雌ねじ付き銅管により、熱伝達が大幅に向上します。同じ使用条件下で、熱交換器の熱伝達係数を 50% 以上高めることができるため、熱交換器のサイズが大幅に縮小され、材料と設置スペースが節約されます。
2. 均一な冷媒分布雌ねじ構造により、気液二相冷媒の分布と乱流が促進され、ドライパッチや流れ滑りなどの好ましくない現象が抑制され、熱交換器の有効利用率が向上します。
3. 高いシステム効率雌ねじ付き銅管の使用により、熱交換器の入口と出口の温度差が効果的に低減され、コンプレッサーの消費電力が低減され、システムのエネルギー効率比 (EER) が 5% ~ 10% 向上します。
4. 幅広い適応性雌ねじ付き銅管は、さまざまな冷媒との良好な適合性を備えています。 R22に代わる環境に優しい新冷媒に対して優れた伝熱性能を発揮し、環境に優しい冷媒の普及と応用をサポートします。-
5. メンテナンスと掃除が簡単チューブ内のスパイラルフローにより、スケール、油汚れ、その他の沈殿物の付着が軽減され、洗浄サイクルが延長され、長期的なメンテナンス費用が削減されます。-

雌ねじ付き銅管の溶接プロセス要件
溶接方法の選択
雌ねじ付き銅管は主に次の方法でパイプ継手や継手に接続されます。ろう付けまたは融着.
ろう付けは比較的低い溶接温度を特徴とし、残留応力が低い接合部の微細構造と性能にわずかな変化を引き起こします。高い接合強度が要求される用途に主に使用されます。
溶融溶接では温度が高く、熱影響範囲が広いため、溶接継手の構造と性能に明らかな変化が生じます。{0}これは通常、接合強度に関する通常の要件があるシナリオに使用されます。
溶接品質の要件
雌ねじ付き銅管には、溶接継手の品質に厳しい基準が課されます。認定された溶接では、溶接ビードやアンダーカットなどの溶接欠陥のない母材との完全かつスムーズなフィラー移行が必要であり、亀裂、バーンスルー、スラグ混入のない滑らかな表面を特徴とし、溶接補強は 1mm 以内に制御される必要があります。-一方、溶接継手は、同等の硬度で母材の引張強度の 90% 以上を達成する必要があります。気密性と耐久性の点で、継手は使用圧力の1.25倍の24時間保圧試験に漏れなく耐える優れたシール性能と、模擬使用条件試験後に明らかな腐食跡がなく母材と同等の耐食性を実現する必要があります。
溶接工程管理
雌ねじ付き銅管の溶接継手の適格な品質を保証するには、溶接手順全体を通じて標準化されたプロセス管理措置を実装する必要があります。溶接前に、銅管の端を研磨して酸化層を除去し、アセトンやその他の溶剤で脱脂する必要があります。組立にはパイプクランプや位置決めブラケットなどの専門的なツールを採用し、組立精度を確保し、位置ずれや変形を防ぎます。クランプギャップは0.05mmに制御され、クランプ深さはチューブ肉厚の2倍に設定されています。安定した入熱のために、電流や電圧などの溶接パラメータは管の仕様や溶接の種類に応じて最適化され、接合線エネルギーを 10 ~ 20J/mm 以内に維持する必要があります。ルート溶接には断続的で対称的な溶接方法が適用され、溶接ビード幅は銅管肉厚の 2 ~ 3 倍に保たれます。多層および多パス溶接では、残留応力と構造変形を軽減するためにパス間温度が 150 度未満に厳密に制御されます。-。残留応力を除去し、溶接部品の構造的および機械的特性を回復するために、必要に応じて溶接継手にアニーリングまたは焼きならし熱処理を実行できます。